eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
Większość śrub ze stali nierdzewnej nie jest wycinana z prętów. Są one formowane na zimno z drutu z prędkością, która zaskoczyłaby wielu inżynierów, a następnie walcowane, czyszczone i sprawdzane. Każdy krok pozostawia odcisk palca na gotowej śrubie: przepływ ziaren, wykończenie powierzchni, dokładność gwintu i odporność na korozję. W tym artykule słowo śruba obejmuje śruby i inne gwintowane elementy złączne z łbem. Jeśli rozumiesz ten proces, możesz zadawać lepsze pytania na temat kupowanych części i rozpoznawać, dlaczego dwie śruby o identycznych wymiarach mogą zachowywać się zupełnie inaczej w tym samym zespole.
Każda śruba zaczyna się od walcówki stalowej, zwykle o średnicy od 5,5 mm do 25 mm, dostarczanej w gatunkach wybranych pod kątem wytrzymałości i odporności na korozję. Najpopularniejszymi gatunkami austenitycznymi do elementów złącznych ze stali nierdzewnej są 304/304L i 316/316L. Klasa 316L zawiera molibden, który poprawia odporność na chlorki i kwasy, co czyni go preferowanym wyborem w środowiskach morskich, chemicznych i przetwórstwa spożywczego. Przed formowaniem pręt jest trawiony w celu usunięcia zgorzeliny, pokryty odpowiednim smarem do ciągnienia i przeciągany przez szereg matryc z węglików spiekanych, aby osiągnąć dokładną średnicę wymaganą do wykonania rozmiaru śruby.
Ciągnienie drutu to nie tylko średnica. Kontroluje również objętość półfabrykatu, który wypełni matrycę nagłówkową, oraz twardość drutu, jaką wytrzyma nagłówek. Zbyt twardy drut może pęknąć w matrycy; zbyt miękki drut może nie wypełniać ostrych narożników główki. Dlatego przed produkcją producent sprawdza przychodzące certyfikaty materiałowe, wytrzymałość na rozciąganie i wady powierzchni.
Kucie na zimno jest podstawą nowoczesnej produkcji śrub. Długość ciągnionego drutu jest cięta na dokładną masę półfabrykatu, przenoszona przez sekwencję matryc i uderzana stemplami z dużą prędkością. Uderzenie powoduje, że stal spływa do kształtu głowy. Łby sześciokątne, łby stożkowe, łby stożkowe, kołnierze i szyjki kwadratowe można formować bez podgrzewania metalu. Ponieważ materiał płynie, struktura ziaren dopasowuje się do konturu główki, zamiast być przerywana przez cięcie. Jest to główny powód, dla którego śruba z łbem zimnym jest mocniejsza i bardziej niezawodna niż śruba obrobiona maszynowo z tego samego materiału.
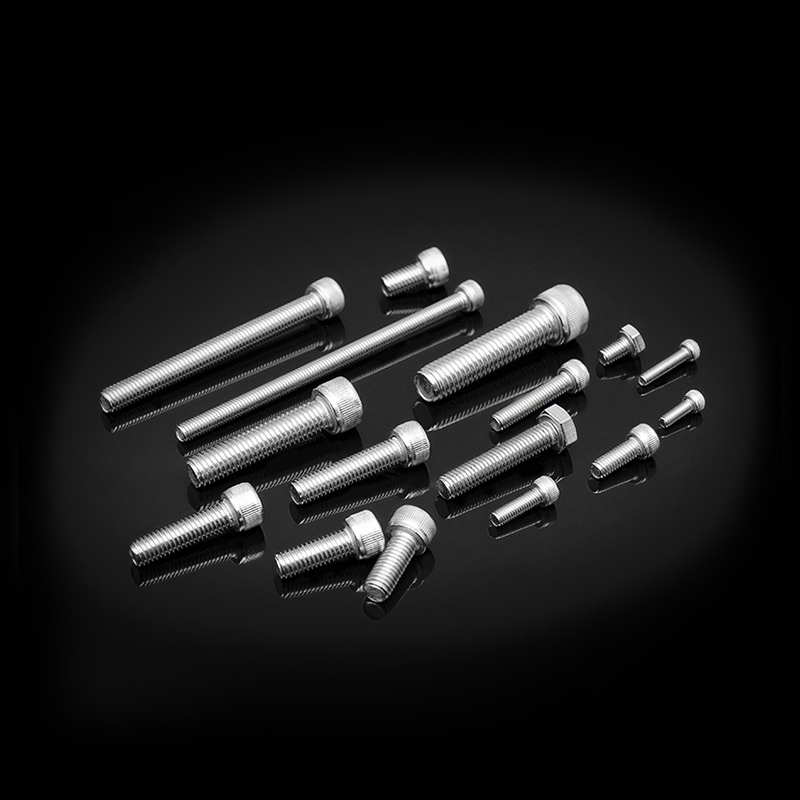
Typowym przykładem łba formowanego na zimno jest śruba z łbem walcowym o gnieździe sześciokątnym. Wewnętrzne gniazdo sześciokątne nie jest wycinane z obrobionego półfabrykatu; jest wytłaczany w głowicy, co utrzymuje ciągłą strukturę ziaren.
 Śruby z łbem gniazdowym sześciokątnym ze stali nierdzewnej DIN 912 Kucie na zimno wytłacza wewnętrzne gniazdo sześciokątne, utrzymując ciągłą strukturę ziarna. Nadaje się do połączeń urządzeń mechanicznych wymagających dokręcania i mocnego mocowania przy dużych obciążeniach. Zobacz produkt →
Kucie na zimno pozwala również uzyskać specjalne kształty łbów, takie jak główki grzybkowe z kwadratowymi szyjkami, często stosowane w połączeniach drewna i konstrukcyjnych, a także niestandardowe geometrie, których nie można ekonomicznie ciąć.
Po uformowaniu łba półfabrykat nie ma nitek. Następnym krokiem jest walcowanie gwintów, zwane także formowaniem gwintów. Półfabrykat jest wyciskany pomiędzy płaskimi matrycami lub pomiędzy obracającymi się cylindrycznymi matrycami, których grzbiety i rowki są lustrzanym odbiciem wymaganego gwintu. Gdy matryce ściskają stal, materiał jest wypychany na zewnątrz, tworząc korzenie i grzbiety. Nie ma żadnych wiórów ani strat materialnych.
Gwinty walcowane mają kilka zalet:
Nacinanie gwintów jest zarezerwowane dla bardzo dużych średnic, próbek lub materiałów, które nie są wystarczająco plastyczne, aby można je było walcować. W przypadku większości śrub ze stali nierdzewnej w rozmiarach od M2 do M20 walcowanie jest standardem.
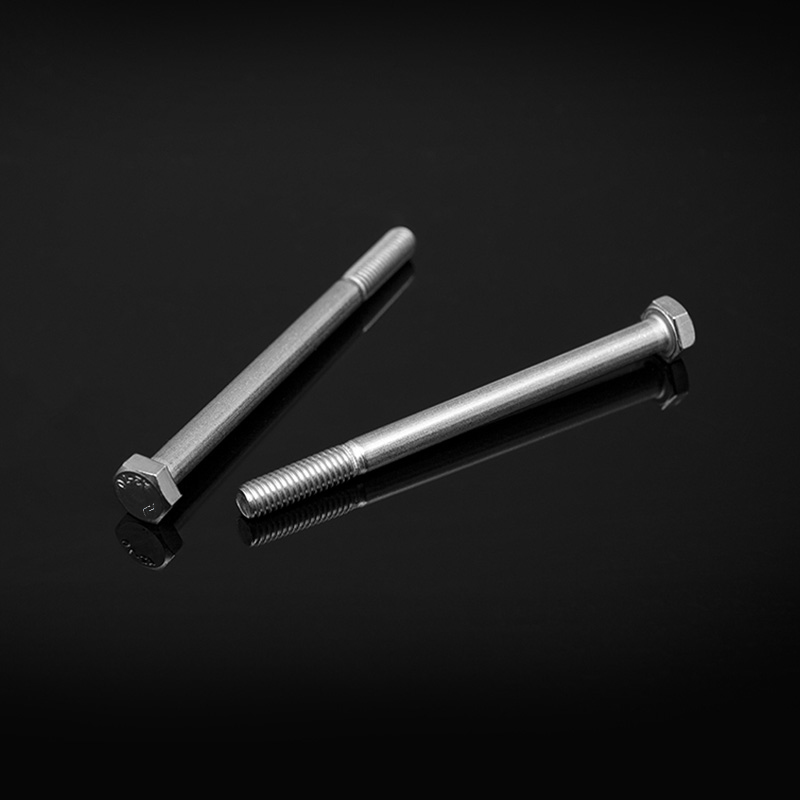
Typowym przykładem są śruby z łbem sześciokątnym z pełnym gwintem, produkowane zgodnie z normą DIN 933: łeb jest obrabiany na zimno, a trzpień na całej długości jest walcowany w jednym przejściu.
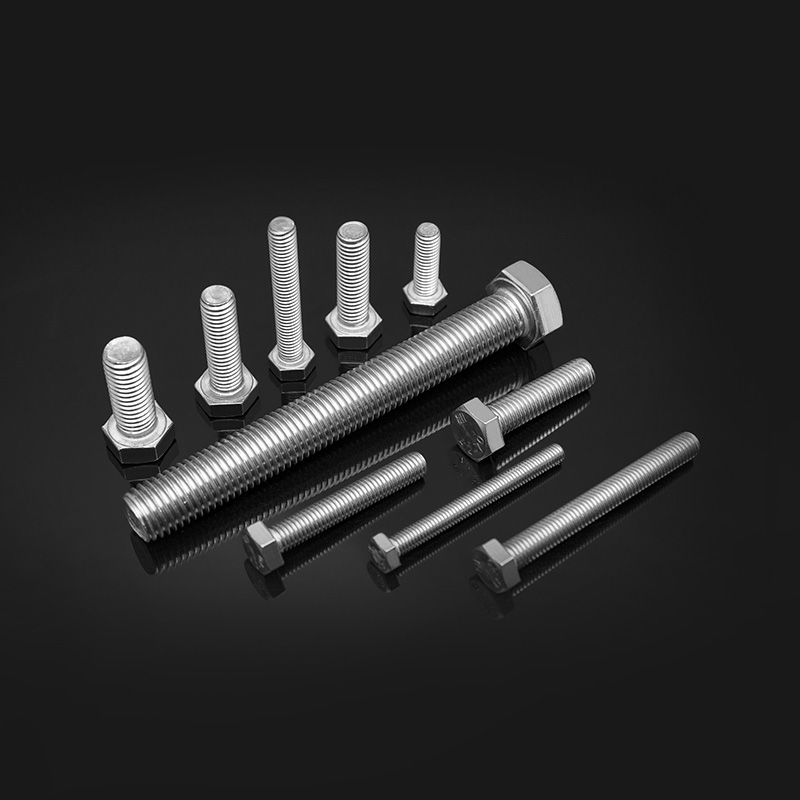 Śruby z łbem sześciokątnym z pełnym gwintem ze stali nierdzewnej DIN 933 W pełni gwintowana konstrukcja zapewnia mocne połączenie w zastosowaniach wymagających dużych obciążeń. Walcowanie na zimno i gwintowanie w jednym przejściu, odpowiednie do ciężkiego sprzętu, maszyn przemysłowych i budownictwa. Zobacz produkt →
Powszechnym błędnym przekonaniem jest to, że śruby ze stali nierdzewnej są utwardzane poprzez obróbkę cieplną w piecu. W rzeczywistości gatunki austenityczne, takie jak 304 i 316L, nie mogą być utwardzane poprzez obróbkę cieplną; ich siła pochodzi z pracy na zimno wywołanej ciągnieniem drutu i walcowaniem na zimno. Można zastosować obróbkę niskotemperaturową w celu złagodzenia naprężeń szczątkowych po ostrym formowaniu, a wyżarzanie może przywrócić plastyczność, jeśli materiał zbyt mocno stwardniał.
Martenzytyczne stale nierdzewne, takie jak 410 lub 420, są różne: są utwardzane przez hartowanie i odpuszczanie i są stosowane tam, gdzie wymagana jest wyższa twardość i odporność na zużycie. W przypadku przemysłowych elementów złącznych austenitycznych określenie A2-70 lub A4-80 już określa klasę właściwości, którą osiąga się poprzez obróbkę na zimno.
Po formowaniu i obróbce cieplnej śruby są czyszczone w celu usunięcia smarów i cząstek metalu, a następnie pasywowane w kąpieli kwasu azotowego lub cytrynowego. Pasywacja rozpuszcza wolne żelazo z powierzchni i wzmacnia naturalną warstwę tlenku chromu, która zapewnia stali nierdzewnej odporność na korozję. Aby uzyskać jaśniejszą i gładszą powierzchnię, można zastosować elektropolerowanie.
Kontrola jakości przebiega od przychodzącego drutu do zapakowanego kartonu. Na naszych liniach produkcyjnych monitorujemy wielkość półfabrykatu, wypełnienie łba, średnicę podziałową gwintu, twardość i wizualny stan powierzchni. Końcowe próbki losowe są testowane zgodnie z obowiązującą normą. Poniższa tabela podsumowuje typowe kontrole.
| Sprawdź | Co weryfikuje | Powszechna metoda |
|---|---|---|
| Dokładność wymiarowa | Wysokość łba, szerokość łba, średnica skoku gwintu | Suwmiarki, sprawdziany wtykowe, komparator optyczny |
| Wytrzymałość mechaniczna | Obciążenie próbne, wytrzymałość na rozciąganie | Maszyna do prób rozciągania |
| Twardość | Odporność na wgniecenia | Test Vickersa lub Rockwella |
| Odporność na korozję | Odporność na czerwoną rdzę | Próba mgły solnej |
| Jakość powierzchni | Zadziory, pęknięcia, ślady matryc | Kontrola wzrokowa, mikroskop, badanie magnetyczno-proszkowe |
Normy odgrywają dużą rolę. ISO 3506-1 definiuje klasy właściwości elementów złącznych ze stali nierdzewnej: A2-70 oznacza austenityczny element złączny typu 304 o minimalnej wytrzymałości na rozciąganie 700 MPa, natomiast A4-80 odnosi się do elementu złącznego typu 316 o wytrzymałości 800 MPa. Odpowiedzialny dostawca oznaczy główkę, gdy tylko pozwoli na to jej kształt, i dostarczy certyfikaty testów poparte identyfikowalną dokumentacją.
Wiedza o tym, jak powstają śruby, zmienia sposób ich zakupu. Wkręty walcowane na zimno z łbem walcowanym zwykle sprawdzają się lepiej niż wkręty cięte lub obrobione maszynowo pod obciążeniem zmęczeniowym, dlatego są preferowane w silnikach, pojazdach szynowych, turbinach wiatrowych i konstrukcjach stalowych. Ale proces ten działa dobrze tylko wtedy, gdy drut jest czysty, matryce są konserwowane, a program kontroli jest prawdziwy.
Przed złożeniem zamówienia poproś o certyfikaty materiałowe, oznaczenia klasy właściwości, raporty z badań wymiarowych i dane dotyczące mgły solnej. Odwiedź fabrykę lub poproś o dowód wideo produkcji. Zużyte matryce do spęczania na zimno mogą pozostawić pod łbem pęknięcia niewidoczne gołym okiem, a zła partia może przejść prostą kontrolę wymiarową, ukrywając wady wewnętrzne. Godny zaufania dostawca pokaże Ci, w jaki sposób kontroluje to ryzyko.
Aby zdefiniować praktyczną specyfikację dla swojej aplikacji, możesz przeczytać nasze wskazówki dotyczące wyboru śrub ze stali nierdzewnej .
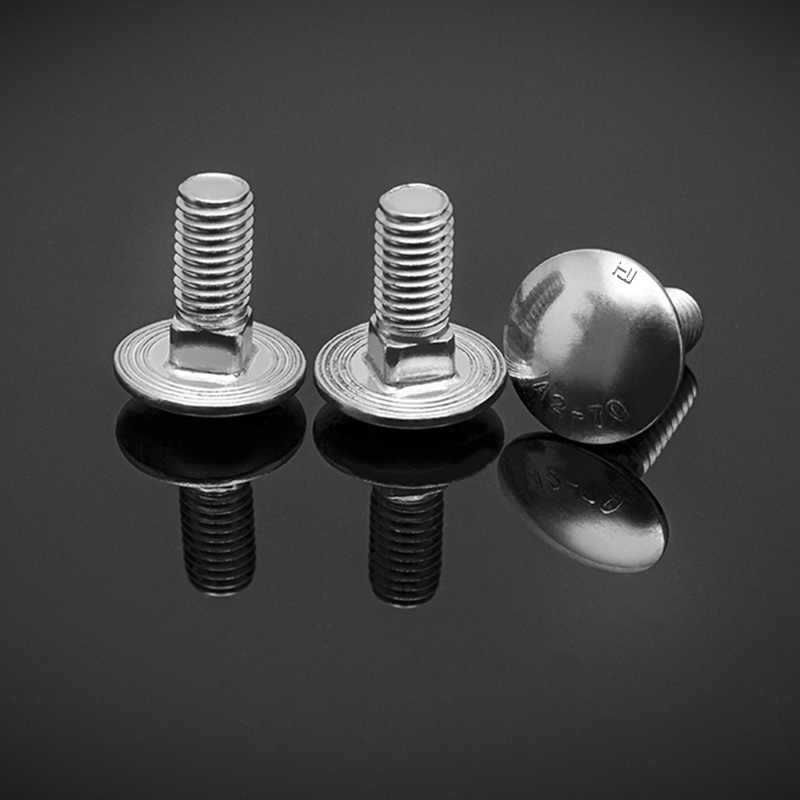
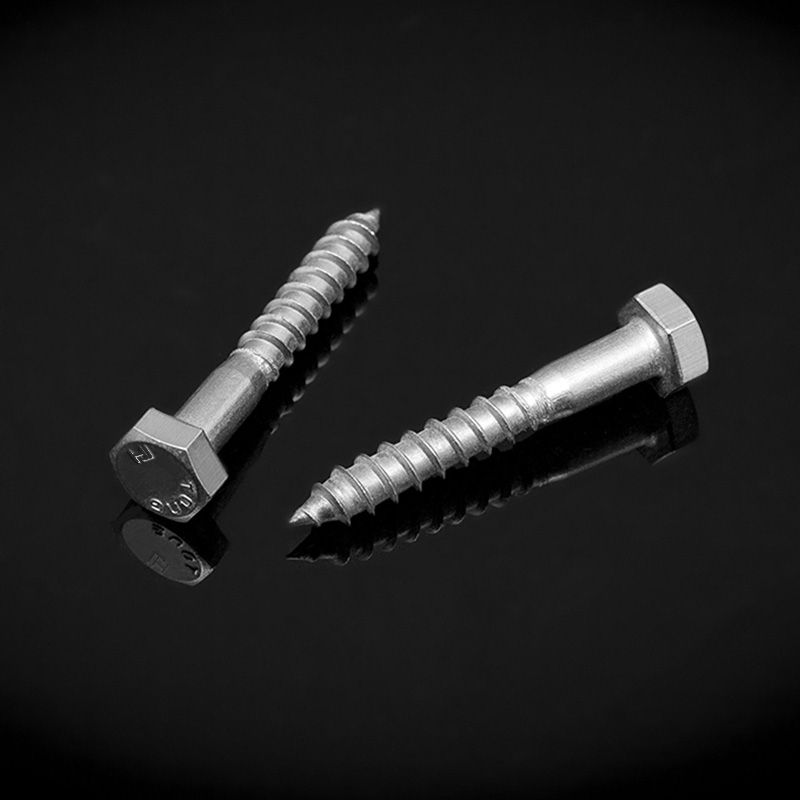
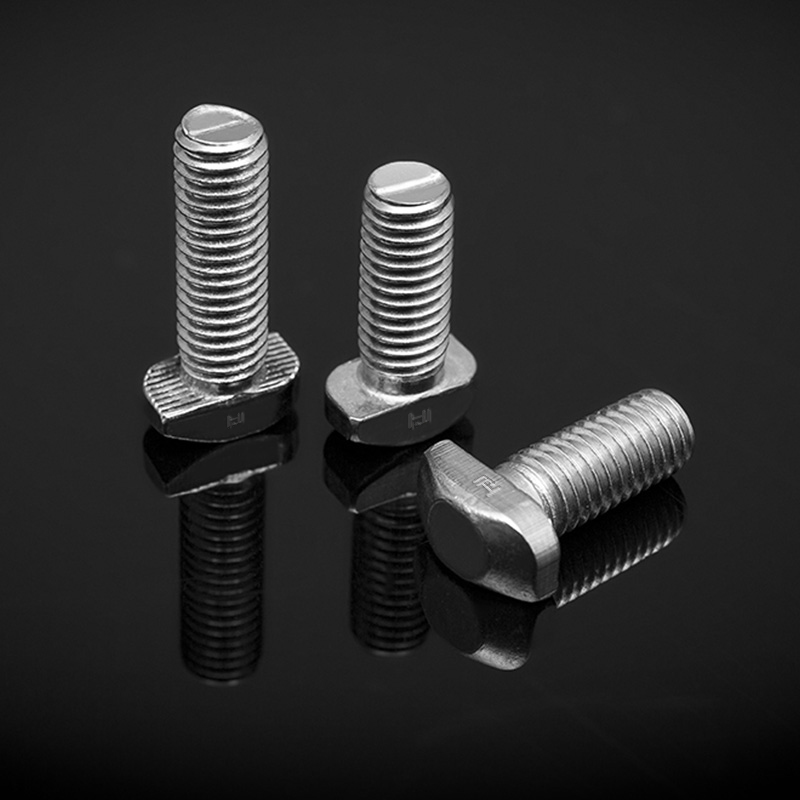
W tym samym procesie powstają również specjalne kształty główki. Na przykład główka grzybkowa z kwadratową szyjką jest łączona na zimno z kwadratowym kołnierzem pod łbem, aby zapobiec obracaniu się w połączeniach drewnianych lub konstrukcyjnych.
 Śruby z łbem kwadratowym ze stali nierdzewnej DIN 603 z łbem grzybkowym Półokrągła główka z kwadratową szyjką zapobiega obracaniu się, idealna do połączeń drewnianych i metalowych. Krótki gwint pasuje do bardziej miękkich materiałów, takich jak drewno, stosowanych w meblach i połączeniach konstrukcyjnych. Zobacz produkt →
Jest to rodzaj zróżnicowania, który dowodzi, że producent rozumie konstrukcję oprzyrządowania, a nie tylko standardy katalogowe.
Produkcja śrub to dziedzina wymagająca precyzyjnego formowania. Kiedy już wiesz, jak produkowane są śruby, możesz ocenić dostawcę na podstawie jakości jego drutu, stanu matryc, stabilności walcowania gwintów i kompletności danych kontrolnych. Ma to o wiele większe znaczenie niż samo porównywanie cen.
Wątek Tolerancja: 6g standardowe DIN 13-15, DIN 13-12 Średnica pręta d d≤M20:A2-70,A4-70; M20<d≤M39:A2-50,A4-50; d≥M39: C3, C4; d<M39
See Details
Prawa autorskie © Jiangsu Huajie Produkty ze stali nierdzewnej Co., Ltd. Wszelkie prawa zastrzeżone.